- ES550 halvautomatisk skjæremaskin i aluminium for store profiler og rør
- DEF50PVS servorøravfasingsmaskin for korte metall- og PVC-rør
- EF PV2-serien avfasingsmaskin for enkelthoderør for metallrør
- AZTM-50/76 Automatisk CNC-krympe- og avsmalningsmaskin for metallrørende
- CNC455-serien helautomatisk skjæremaskin i aluminium og kobber
- SC-30 sponfri rørrettings- og skjæremaskin

materiale for rørforming: bruksområder, utvalgskriterier og praktisk veiledning
Dato:Sep 17, 2026
Når en produsent spør oss om materiale til rørforming , svarer vi vanligvis med et annet spørsmål: hva prøver du å bygge, og hvor tette er bøyene? Materialeet du laster inn i en bøyemaskin bestemmer verktøyets levetid, syklustid, bøyekvalitet og om den ferdige delen består inspeksjon. Det finnes ikke noe universelt beste materiale for rørforming; det er bare riktig materiale for en bestemt jobb.
Hvorfor materialvalg er viktig i rørforming
Rørforming dekker mange operasjoner: roterende trekkbøying, rullebøying, skjæring, endeforming, fasing og stansing. Hver prosess samhandler forskjellig med arbeidsstykkematerialet. Et rør som bøyer seg vakkert kan være vanskelig å kutte rent. En legering som endeformeres uten å sprekke kan springe tilbake så aggressivt at hver bøyningsvinkel trenger kompensasjon. Å forstå materialadferd er forskjellen mellom jevn produksjon og en haug med skrap.
Tre egenskaper betyr mest: flytestyrke, forlengelse og arbeidsherding. Flytegrense avgjør hvor mye kraft som skal til før røret begynner å deformeres plastisk. Forlengelse indikerer hvor langt materialet kan strekke seg før det sprekker, noe som er kritisk for bøyninger med tett radius. Arbeidsherding beskriver hvor raskt materialet blir sterkere etter hvert som det deformeres, noe som påvirker bøybarhet, verktøyslitasje og antall formingspass du kan gjøre.
Vanlige materialer for rørforming
Dette er materialene vi ser oftest i rørformingsbutikker, sammen med oppførselen du kan forvente av hver enkelt.
| Material | Typiske applikasjoner | Formbarhetsnotater |
|---|---|---|
| DOM 1020/1026 bløtt stål | Rullebur, chassis, strukturelle rammer | Utmerket allsidig valg; bøyer seg forutsigbart med dorstøtte |
| 4130 kromoly | Luftfart, motorsport, lette strukturer | Sterk, men krever mer kraft og forsiktig tilbakefjæringskompensasjon |
| Austenittisk rustfritt (304/316) | Matforedling, medisinsk utstyr, arkitektarbeid | Arbeidsherder raskt; trenger kraftige maskiner og god smøring |
| Aluminium (6061, 6063) | Møbler, varmevekslere, rekkverk | Sprekker lett på stramme radier; velg temperament og dor med omhu |
| Kobber og messing | VVS, elektriske deler, pyntegjenstander | Myk og lett å forme, men utsatt for riper og ovalitet |
| Titan (klasse 2 og 5) | Luftfart, marine, medisinske implantater | Veldig utfordrende; trenger spesialverktøy og lave bøyehastigheter |
Blødt stål, spesielt DOM 1020 eller 1026, er fortsatt det vanligste materialet for rørforming i konstruksjons- og bilarbeid. Den bøyer seg forutsigbart, holder formen godt og reagerer konsekvent på dorstøttet bøyning. For butikker som produserer rullebur, chassiskomponenter og deler til tungt utstyr, tilbyr DOM-stål den beste balansen mellom styrke, duktilitet og kostnad.
Austenittiske rustfrie stål som 304 og 316 er populære i matforedling, medisinsk utstyr og arkitektoniske prosjekter. De motstår korrosjon og ser bra ut, men de herder aggressivt. Et rustfritt rør som er delvis bøyd blir hardere og sterkere i den deformerte sonen, noe som øker kraften som trengs for resten av bøyningen og øker verktøyslitasjen. Viskerdyser av aluminium-bronse og smøremiddel av høy kvalitet er avgjørende for rene, rustfrie bøyninger.
Aluminiumslegeringer som 6061-T6 og 6063-T52 er lette og enkle å maskinere, og det er derfor de dominerer industrier som møbler, VVS , og arkitektonisk rekkverk. Imidlertid sprekker de lettere på stramme radier. Tempereringstilstanden er kritisk: en fullstendig herdet T6-temperering har mye mindre forlengelse enn en T52- eller O-temperering. Hvis du trenger trange bend i aluminium, velg et mykere temperament og bruk en dor med nok kuler til å støtte innerveggen.
Materielle egenskaper som driver formingsadferd
Yield Styrke og Springback
Tilbakespring er den elastiske gjenopprettingen av røret etter at bøyelasten er fjernet. Hvert materiale springer tilbake i en annen grad. Materialer med høy styrke som 4130 chromoly og titan fjærer tilbake langt mer enn bløtt stål, så bøyedysen må overbøye røret med en vinkel som kompenserer for gjenvinningen. Moderne CNC-rørbøyemaskiner håndterer dette med programmerbar kompensasjon, men hvert materialparti trenger fortsatt verifisering.
Forlengelse og minste bøyeradius
Forlengelse avgjør hvor tett et rør kan bøyes før ytterveggen sprekker. Som regel, jo hardere materialet er, desto større må minimum senterlinjeradius være i forhold til rørdiameteren. Et bløtt stålrør kan ofte bøyes til en stram radius på 1,5 ganger den ytre diameteren, mens et høyfast aluminiums- eller titanrør kan kreve 3 ganger diameteren eller mer. Veggfortynning på utsiden og rynker på innsiden er de to feilmodusene du bør se etter.
Arbeidsherding og verktøyslitasje
Materialer som herder raskt, rustfritt stål og titan er de klassiske eksemplene, sliter verktøy raskere og krever mer kraft fra maskinen. Når du velger et materiale for rørforming, ta hensyn til kostnadene for verktøyvedlikehold og behovet for robust fastspenning. En kraftig CNC-bukker med servohydraulisk styring er en langt bedre match for disse materialene enn en lett maskin.
Verktøymateriale: Tilpass verktøyet til røret
Verktøyet som kommer i kontakt med røret avgjør ofte om et vanskelig materiale kan formes med hell. For de fleste rørbøyejobber på karbonstål er verktøy i legert stål det beste valget fordi det motstår slitasje og beholder dimensjonsnøyaktigheten over lange produksjonsserier. Men når arbeidsstykket er jernholdig rustfritt eller titan, kan trykket mellom verktøyet og røret forårsake gnaging og riss. I disse tilfellene reduserer aluminium-bronseverktøy for viskerdyser og -dorer friksjonen og beskytter røroverflaten.
Forkrommede dor er et annet vanlig alternativ. De tilbyr lav friksjon for bøying av aluminium-, kobber- og bronserør og varer godt i høyvolumproduksjon. Nøkkelen er å tilpasse verktøymaterialet ikke bare til arbeidsstykket, men også til din smørestrategi og maskinens kraftkapasitet.
Velg riktig maskin for materialblandingen din
Når du forstår materialet for rørforming, er neste trinn å matche det med riktig utstyr. Tungveggede rør i høyfast stål krever en helautomatisk CNC-bøyemaskin med servohydraulisk kraft og en dorakse som tåler høy belastning. Tynnveggede aluminiums- og rustfrie rør krever presis dorkontroll og konsekvente bøyehastigheter for å unngå rynker og ovalitet.
 SB-219CNC helautomatisk CNC-rørbøyemaskin med servohydraulisk kontroll Denne helautomatiske rørbukkeren har tre programmerbare akser, servomotorer og en berøringsskjerm-PLS, som støtter hydrauliske og CNC-moduser for presise, repeterbare bøyninger på tvers av forskjellige materialer. Se produkt →
For butikker som bøyer et bredt utvalg av materialer, sparer en maskin med programmerbar radiuskompensasjon og multi-radius-kapasitet timer med oppsettstid. Våre kunder i bilproduksjon bytte rutinemessig mellom bløtt stål, aluminium og rustfritt i ett enkelt skift. Nøkkelen til deres suksess er en maskin som lagrer bøyeparametrene for hvert materiale og rørstørrelse.
Kutting og endeforming avhenger også av materiale
Bøying er ikke den eneste operasjonen hvor materialet betyr noe. Å kutte et rør rent uten for store grader krever en bladhastighet og matehastighet tilpasset materialets hardhet. Aluminium skjærer for eksempel raskt, men har en tendens til å danne en oppbygd kant på bladet, mens rustfritt krever lavere hastigheter og mer kjølevæske.
 CNC-serien automatisk servomaterørskjæremaskin En automatisert sirkelsagskjæremaskin med PLS-kontroll, hydraulisk fastspenning og mating, i stand til gratfrie kutt på karbon og rustfritt stål, med flerrørsfester og støysvak drift. Se produkt →
Endeforming, som inkluderer reduksjon, ekspansjon og kaldforming av rørenden, er like følsom for materialkvalitet. Et materiale med god forlengelse kan reduseres i diameter med flere millimeter i et enkelt slag. Et sprøtt eller arbeidsherdet materiale kan sprekke i stedet. Hydrauliske endeformingsmaskiner med justerbar slaglengde og hastighet gir deg kontrollen som trengs for å tilpasse seg hvert materiale.
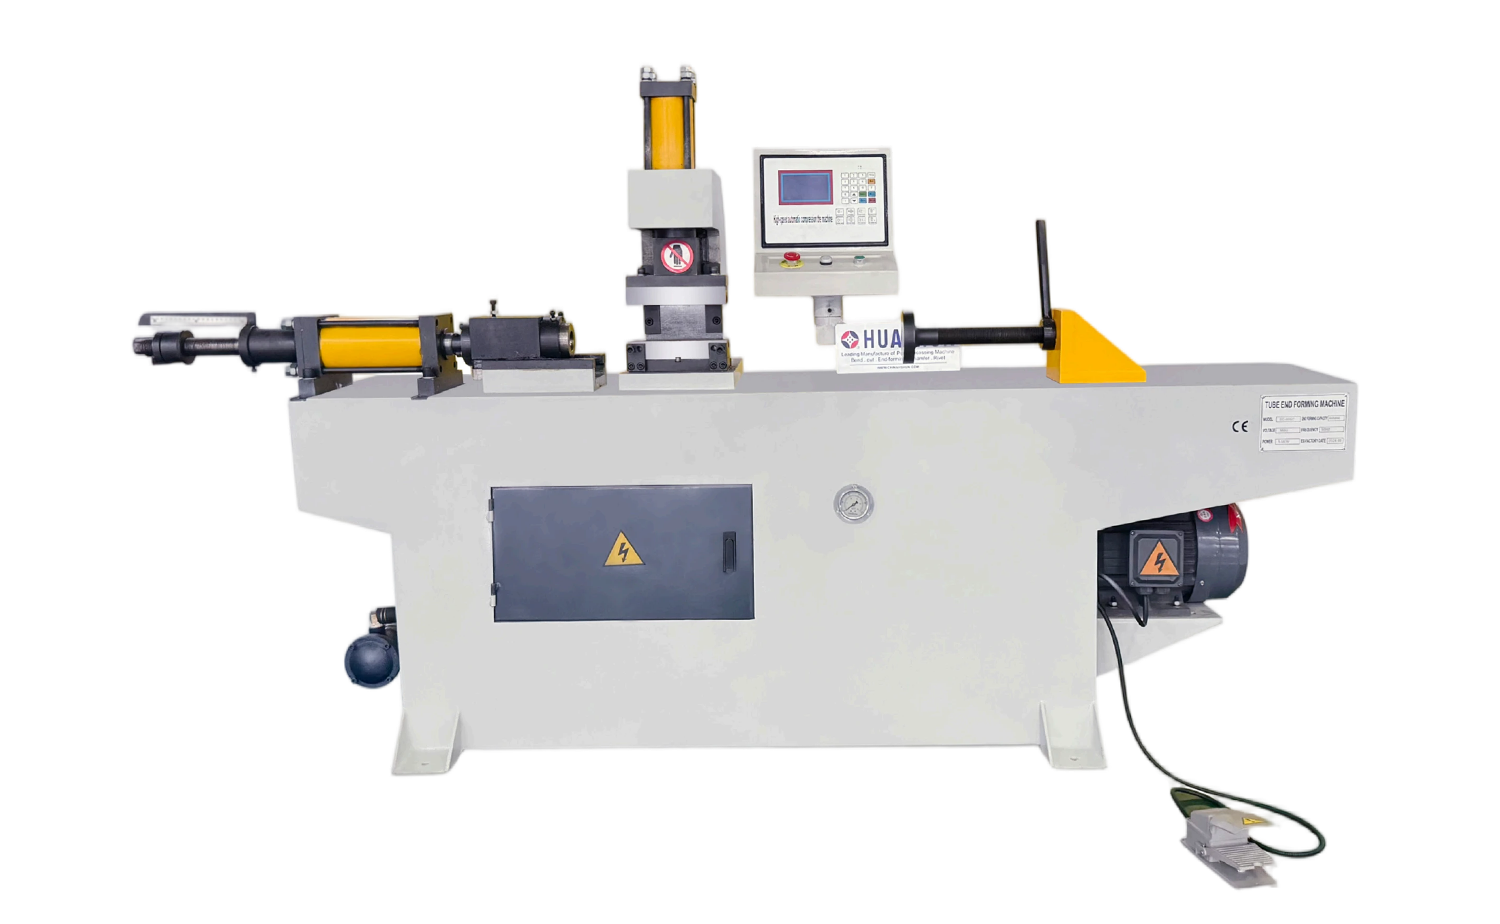 TM40 automatisk endeformingsmaskin med ett hode En hydraulisk endeformingsmaskin med PLS-berøringsskjerm, som tilbyr automatiske eller manuelle moduser og allsidige dyseformer for å redusere, utvide og kaldforme rørender i høyvolumsproduksjon. Se produkt →
For høyvolumproduksjon gir en automatisk enkelthodet endeformer med riktig dysesett konsistente resultater på tvers av store partier. Uansett hvilket materiale du velger, test materialet ditt og juster formingshastigheten og smøringen før du forplikter deg til full produksjon.
Praktiske tips for valg av materiale for rørforming
- Sjekk alltid materialsertifikatet. Flytestyrke og forlengelse varierer fra ett varmeparti til et annet.
- Kjør bøyetester før produksjon. En liten prøve med selve verktøyet avslører tilbakespring, rynker og tynning av vegger.
- Tilpass temperamentet til bøyeradiusen. For trange bend, velg et mykere temperament og varmebehandle etter forming om nødvendig.
- Bruk smøring sjenerøst for rustfritt og titan.
- Hold en loggbok over materialpartier og maskininnstillinger, så gjentatte bestillinger starter med påviste parametere.
- Snakk med maskinleverandøren din tidlig. En erfaren produsent av rørformingsutstyr kan anbefale verktøy og maskinkonfigurasjoner for materialblandingen din.
Materialet er grunnlaget for enhver vellykket rørformingsoperasjon. Ved å forstå hvordan flytestyrke, forlengelse og arbeidsherding påvirker prosessen, og ved å matche materialet til riktig maskin og verktøy, kan du oppnå jevn bøyekvalitet, lengre verktøylevetid og færre kasserte deler. Hvis du vurderer et nytt materiale for rørforming og ønsker råd om utstyrsoppsett, kontakt vårt team. Vi har sikkert bøyd det før, eller vi kjenner noen som har.


Opphavsrett © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alle rettigheter reservert.
Produsenter av tilpassede presisjonsrørformingsmaskiner