- GY S Shape Series Round Tube Rullemaskin
- CNC Series Tube Roll Bøyemaskin for metallprofiler
- NC S-seriens mandrel hydraulisk rørbøyer med enkel programinnstilling
- DTM40 høyeffektiv dobbelthodet hydraulisk rørendeformingsmaskin
- DTM100 dobbel hodeendeformingsmaskin-dobbelt hode
- DEF680CNC Series Rask Speed Servo Double Head Tube Chamfering Machine

Rørforming: Kutting, bøying, endeforming og etterbehandling forklart i detalj
Dato:Sep 24, 2026
Rørforming er et vidt begrep, og det er nettopp derfor det kan være forvirrende i begynnelsen. I et ekte produksjonsmiljø dekker den alt fra å kutte et rør til lengde og bøye det til en bestemt radius, til å forme endene, avfase kanter, stanse hull og utvide diametre. Hver operasjon endrer materialet litt, og rekkefølgen betyr noe. Ta feil rekkefølge, og du vil bruke mer tid på å fikse deler enn å lage dem.
Hva tube Shaping egentlig dekker i produksjonen
De fleste kommer til forming av rør fordi de trenger å bøye et rør. Det er det åpenbare utgangspunktet, men bøying alene blir sjelden en ferdig del. En typisk arbeidsflyt inkluderer å kutte røret i lengde, klargjøre endene, bøye det i form og deretter fullføre detaljene. Hvis et trinn er utenfor toleranse, vil sluttmonteringen ikke passe.
Fra vår side av bransjen ser vi rørforming som en kjede i stedet for en enkelt handling. Et kutt som ikke er firkantet vil trekke en avbøyningsvinkel. En bøy som ikke kompenseres for tilbakefjæring vil ikke matche armaturet. En avfasning som er for grov vil ødelegge en sveis. Dette er ikke teoretiske problemer. De dukker opp hver dag i butikker som presser på for raskere syklustider og strammere toleranser.
Et prosesskart for butikketasjen
Når en ny rørdel kommer inn, er det mest nyttige første trinnet å kartlegge operasjonene i rekkefølge. Tabellen nedenfor viser en forenklet versjon som dekker det meste av metallrørarbeid.
| Prosess | Typisk utstyr | Hva den leverer |
|---|---|---|
| Kutting | Manuelle, pneumatiske, hydrauliske eller CNC sager; laserkuttere | Nøyaktige lengder med kontrollerte grader |
| Bøyning | NC, CNC, rullebøyer, dobbelthodemaskiner | Vinkler, radier og multibøygeometri |
| Sluttforming | Enkel eller dobbel hodeendeformingsmaskiner | Utvidede, reduserte eller forseglede ender |
| Avfasing | Avfasingsmaskiner med enkelt eller dobbelt hode | Rengjør sveiseforberedelse og avgradede kanter |
| Stansing | Hydrauliske eller buestansemaskiner | Hull, spor og hakk |
| Utvider | Horisontale eller vertikale ekspanderende maskiner | Kontrollerte diameterendringer for beslag |
 CNC-serien helautomatisk servomaterørskjæremaskin Helautomatisk PLS-kontrollert rør- og stangskjæremaskin for industributikker som søker firkantede kutt med lavt grad før bøying og endeforming. Se produkt →
Klippetrinnet setter tonen. Hvis kuttet ikke er firkantet eller graten er tung, må hver senere operasjon kompensere. Derfor investerer mange butikker i en pålitelig skjæremaskin før de oppgraderer noe annet. Et godt kutt gjør bøying og endeforming mye mer forutsigbar.
Hvordan ulike bransjer former rørene sine
De samme grunnleggende prosessene vises på tvers av bransjer, men prioriteringene endres. I bilproduksjon , syklustid og repeterbarhet er vanligvis hovedproblemene. I VVS-arbeid fokuserer rørforming ofte på rene bend og pålitelige koblinger. Bygge- og konstruksjonsarbeid har en tendens til å prioritere holdbarhet og evne til å håndtere tunge veggtykkelser.
Vi ser også rørforming i treningsutstyr, husholdningsapparater, datasenterkjølesystemer og landbruksmaskiner. Hvert av disse områdene har sine egne toleranseforventninger og volumkrav. En butikk som lager noen hundre deler per måned vil velge annet utstyr enn et anlegg som kjører tre skift. Prosesskartet forblir likt, men automatiseringsnivået endres.
Vanlige rørformingsproblemer og hvordan du leser dem
Etter noen år med å jobbe med rørfabrikanter, begynner du å gjenkjenne de samme problemene som dukker opp igjen og igjen. De fleste av dem er ikke mystiske. De er signaler om at et prosesstrinn trenger oppmerksomhet.
Springback
Hvert bøyd rør fjærer litt tilbake når trykket slippes. Hvis bøyevinkelen er konsekvent av, er løsningen vanligvis å kompensere i kontrollsystemet eller å justere verktøyet. Moderne CNC-benders takler dette godt, men det hjelper likevel å forstå materialet du kjører. Veggtykkelse, legering og temperament påvirker alle hvor mye røret beveger seg.
Grader og endedeformasjon
En grad på en kuttet ende er mer enn et kosmetisk problem. Det kan kaste av en måling, skade en armatur eller skape et svakt punkt i en sveis. Avfasings- og avgradingsmaskiner er standardsvaret, men riktig skjæreblad og matingshastighet har også betydning. Hvis rørenden deformeres under kutting, kan problemet være klemmen eller bladets tilstand i stedet for selve maskinen.
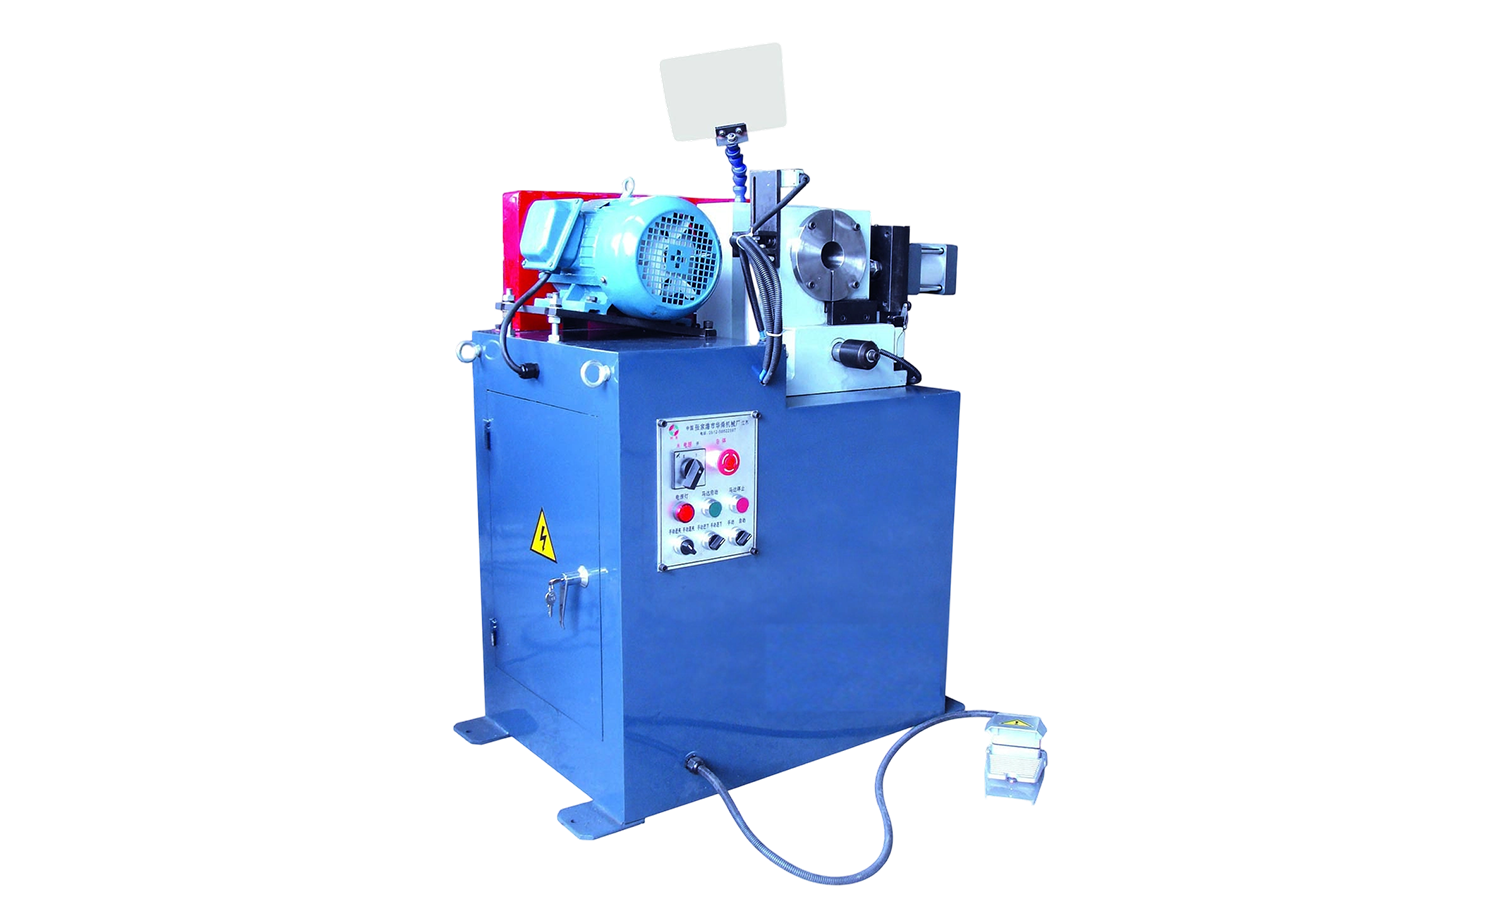 EF AC-serien avfasingsmaskin med enkelt hode med høy presisjon Halvautomatisk pneumatisk røravfasingsmaskin som avslutter flate, innvendige og utvendige kanter for å adressere grader før videre forming. Se produkt →
Slutt å danne sprekker
Når en ende utvides eller reduseres, må materialet flyte uten å rives. Sprekker peker vanligvis på for mye deformasjon i en omgang, feil smøring eller et materiale som trenger gløding. Å kjøre et prøvestykke og sjekke veggtykkelsen etter forming er en enkel vane som sparer mye skrot.
Velge utstyr uten å overkjøpe
Et av de vanligste spørsmålene vi hører er om en butikk skal starte med en manuell maskin eller gå rett til en CNC-modell. Det ærlige svaret avhenger av volum, delens kompleksitet og hvor mye operatørferdighet du har for hånden. En manuell bøyemaskin kan være perfekt for arbeid med lavt volum og prototyper. En CNC-maskin tjener kostnadene når du trenger repeterbarhet på tvers av tusenvis av deler.
- Tilpass maskinen til din nåværende arbeidsmengde, ikke en projeksjon som kanskje aldri vil skje.
- Vurder hele prosesskjeden, fordi en stor bøyemaskin ikke kan fikse et dårlig kutt.
- Tenk på omstillingstid hvis du kjører mange forskjellige delenummer.
- Gi rom for vekst, men ikke betal for kapasitet du ikke vil bruke.
 CNC M-serien helautomatisk multi-radius tube bøyemaskin Helautomatisk servorørbøyer med programmerbare akser og PLC-berøringsskjermkontroll, egnet for repeterbar høypresisjonsbøying på tvers av krevende produksjonsvolumer. Se produkt →
Det hjelper også å snakke med noen som har sett din type del før. En kort samtale om veggtykkelse, bøyeradius og årlig volum kan forhindre en kostbar feil.
Å bringe prosessen sammen
Rørforming fungerer best når trinnene behandles som ett system. Kutting, bøying, forming, fasing, stansing og utvidelse påvirker hverandre. Butikkene som får de beste resultatene er vanligvis de som tar hensyn til overlevering mellom operasjoner, ikke bare ytelsen til en enkelt maskin.
Hvis du planlegger en ny linje eller erstatter en gammel maskin, start med et tydelig prosesskart og et realistisk volumanslag. Derfra blir utstyrsvalgene mye lettere å begrunne. For en dypere titt på en del av kjeden, vår komplett guide til rørskjæring dekker alternativene og avveiningene mer detaljert.


Opphavsrett © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alle rettigheter reservert.
Produsenter av tilpassede presisjonsrørformingsmaskiner